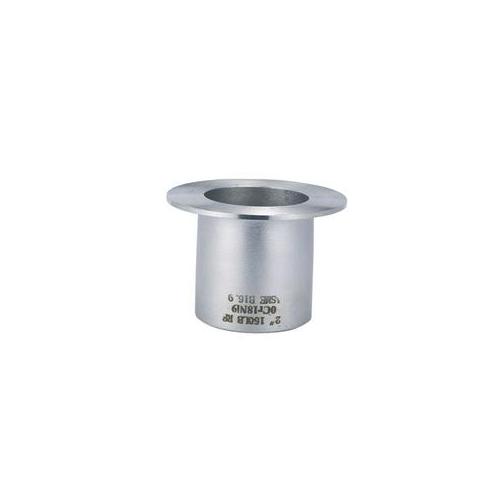
翻边简介:翻边:是指在毛坯的平面部分或曲面部分的边缘,沿一定曲线翻起竖立直边的成形方法 。翻边是冲压工艺的一种。翻边的种类很多,分类方法也不尽相同。其中按变形性质可以分为伸长型翻边和压缩型翻边。 影响极限翻边系数的主要因素有: (1)材料的塑性:材料的延伸率δ、应变硬化指数和各向异性系数越大,极限翻边系数就越小,有利于翻边。 (2)孔的加工方法:预制孔的加工方法决定了孔的边缘状况,孔的边缘无毛刺、撕裂、硬化层等缺陷时,极限翻边系数就越小,有利于翻边。目前,预制孔主要用冲孔或钻孔方法加工,数据显示,钻孔比一般冲孔的min小。采用常规冲孔方法生产效率高,特别适宜加工较大的孔,但会形成孔口表面的硬化层、毛刺、撕裂等缺陷,导致极限翻边系数变大。采取冲孔后进行热处理退火、修孔或沿与冲孔方向相反的方向进行翻孔使毛刺位于翻孔内侧等方法,能获得较低的极限翻边系数。用钻孔后去毛刺的方法,也能获得较低的极限翻边系数,但生产效率要低一些。 (3)预制孔的相对直径:预制孔的相对直径/越小,极限翻边系数越小,有利于翻边。这是因为同样的预制孔径,材料的厚度越大,厚度方向压应的允许***值增大,根据体积不变定律,所以翻边时变形区边缘将要开裂时的极限切向应变值增大,由可知,极限翻边系数就越小。 公司简介: 宝鸡鑫泽钛镍有限公司,公司总部位于素有“中国钛谷”之称的陕西第二大工业城市宝鸡高新技术产业开发区。 公司的主要产品是有色金属材料的生产,钛合金、镍基合金、钛镍阀门、阴阳极板、钛种板、有色金属大口径无缝管、厚壁管、异形加工件、钛镍复合材料、管道管件及各种有色金属配件常压设备的设计与制造,产品广泛应用于航空、石油、冶金、电力、轻工环保、核电、医疗品械等行业。产品畅销于北京、上海、广州、江苏、湖南、东北等地,出口于美国、日本、韩国、伊朗巴基斯坦、东南亚及非洲、欧洲等地区,产品质量信誉深受各地用户一致好评。 公司长期以来秉承以诚信为本、质量***、用户至上的经营理念,坚持以产品就是人品,质量就是生命的质量方针,始终以保证材料材质,追求用户的终身价值和自身品牌效益为目的。鑫泽钛镍愿与各界同仁共谋发展,合作双赢,共铸辉煌。


 服务项目