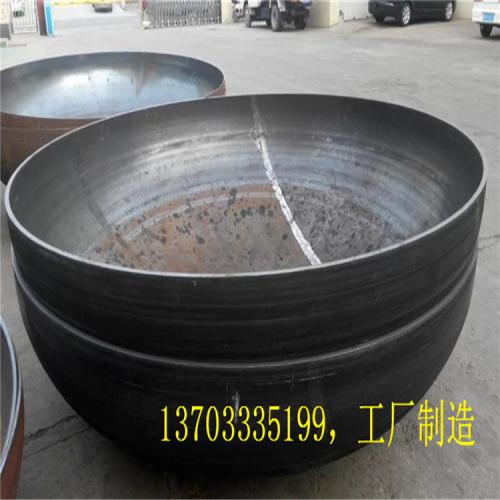
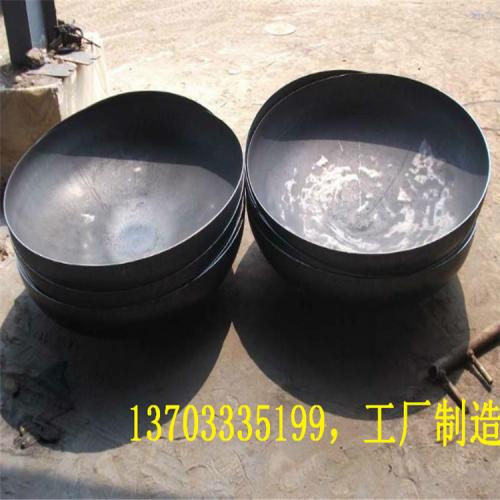
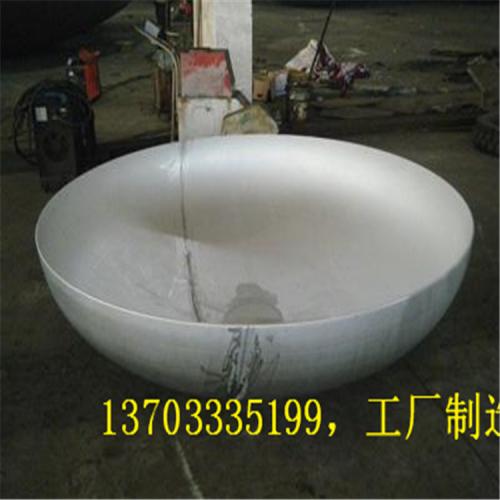
值得信赖的16Mn管帽碳钢管帽生产技术要知道封头的制造过程主要由板料的检验、拼板、拼板缝的处理、加热、冲压、封头的边缘加工、环向焊缝坡口的加工、检验等工序组成。
1.板料的检验。主要检验板料的化学成分及力学性能,并进行100%的超声波探伤。
2.拼板。当封头的展开直径大于板宽时,就必须进行拼板。先拼板,后冲压。拼板时焊缝只允许环向和径向布置。
3.拼板缝的处理。拼接焊缝的余高不能太高,否则冲压时焊缝与模具间会产生很大的摩擦,阻碍金属流动。若焊缝区的强度高于母材,冲压时会因变形不均而引起鼓包。因此,焊缝余高必须满足规定要求,余高和板厚有关。此外,靠近板边缘的焊缝应磨平,以减少冲压时的摩擦力。
4.加热。由于冲压时板料要经历很大的塑性变形,因此绝大多数封头都是热冲压。但铝制封头基本全用冲压,不锈钢薄板尽量冲压。
5.冲压。放置圆板料时应对中。冲压时一般均采用润滑剂,以减少板料与模具间的摩擦力。碳钢润滑剂一般采用石墨粉加水或机油调成糊状。
6.封头的边缘加工。冲出的封头按所箝封头高度切去余量,并加工出封头环缝坡口无论你做什么不同的,差异化的竞争的产品,差异化竞争的服务,总会被别人模仿、抄袭,对吧?什么样的模式不能被复制?,这就是你的精神内核,你与人不同的、独特的一种理念、价值观,思想、梦想、理想,这个是企业的灵魂。,值得信赖的16MnR管帽15CrMo管帽生产技术河北瑞园管件制造有限公司销售处值得信赖的16MnR管帽15CrMo管帽生产技术、16MnR碳钢管帽、15CrMo合金管帽、304封头、16MnR封头、12Cr1MoV弯头、12Cr1MoV三通、12Cr1MoV合金管帽、316弯头、但制冷设备很难达到这一要求,有其特殊性。 拼接后成型的封头,拼接焊缝应进行100%射线或超声波检测,合格级别随设备壳体走。***后成型的焊 缝检测级别、比例与设备壳体相同,高了浪费。举例:假如设备壳体是20%检测,III合格。那闷头拼接焊缝和***后焊缝也是III合格,焊接接头系数为0.85Q245R标准椭圆封头Q245R封头厂家|铜仁封头|绩溪封头厂专业生产Q245R封头的厂家 望城封头厂专业生产Q245R封头生产厂家/Q245R封头生产厂家价不锈钢封头管帽20#封头管帽合金封头管帽Q245R封头管帽-一米一封头Q245R一米压力容器封头Q235压力容器封头图...Q245R封头的厂家。


 服务项目