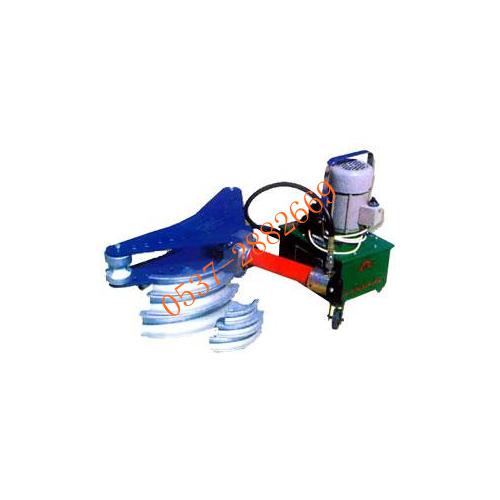
DWG-4D电动液压弯管机(4寸电动液压弯管机)(电动液压弯管机)
DWG-4D电动液压弯管机主要技术参数
型号 DWG-4D
***大工作压力 63Mpa
***大工作行程 420 mm
弯管角度 90≤a<180
DWG-4D电动液压弯管机曲率半径 4D
液压油牌号 N15
管子外径系列 21.3×2.75、26.7×2.75、33.5×3.25、42×3.25、48×3.5、60×3.5、 75.5×3.75、88.5×4.0、108×4.5
DWG-4D电动液压弯管机整机重量 190kg
外形尺寸 122×48×29cm
DWG-4D电动液压弯管机使用方法
l、将电动液压弯管机开关拧紧、支承轮和模子与被弯工件接触部位涂润滑油脂。
2、根据所弯管材大小,选择相应的弯模,装在活塞杆顶端,将两个支承轮相应的尺寸槽面向着弯模,特别注意支承轮应放在翼板面边的所相应尺寸孔内,“***大规格***外孔。以此类推。避免两支承轮位置不对称,造损坏模子及机件。
3、放好工件后将上翼板盖上,先用快泵使弯模压到工件件,再用慢泵将工件压到所需角度,弯好后打开关,工作活塞将自动复位,翻开上翼板,将工件取出。
四、注意事项:1、电动液压弯管机使用前首先检查油箱内的油是否充足,如不足应加满。
2、工作前开关—定要关死;否则压力打不上,并把加油螺塞拧松,以便油箱通气.
3、所弯管材的外径一定要与弯模凹槽贴合,否则工件会产生凹瘪现象或将模子涨裂。
4、焊接管的焊缝在要处于弯曲处正外侧或正内侧。弯曲过程中两支承轮要同时转动且工件在支承轮的凹槽内滑动,如单面不动应停止操作。
5、电动液压弯管机平时做好设备的清洁保养工作,加油要清洁,—定要经80目以上滤网过滤,油滤装置要定期清洗
6、电动液压弯管机使用15号机械油。
五、易损件
为方便用户维修,将电动液压弯管机易损密封件放入备件袋中。
DWG-4D电动液压弯管机可能发生的故障及排除方法:
|
故障
|
产生原因
|
排除方法
|
|
1、活塞杆伸出一定长度后摇动手柄,项杆一伸一缩。
|
加油螺塞未拧松
|
拧松加油螺塞
|
|
泵体中出油阀口不密封出油阀钢球不园整
|
油中有垃圾,应换干净的机油,更换钢球。
|
|
2、大、小泵活塞杆处渗油
|
密封圈损坏
|
将备件袋中密封圈换上
|
|
3、开关处渗油
|
开关内压圈太松
|
拆下限位螺钉和开关后,拧紧压圈
|
|
4、顶杆顶出无力, 不能工作。
|
开关内钢球密封不好开关顶端没有顶牢钢球或掉落钢球
|
调换钢球拧紧开关,如无钢球,应加钢球。
|
|
5、顶杆顶端漏油
|
活塞杆顶端密封圈损坏
|
更换14×2.4 O型密封圈(自备)
|
|
6、大、小泵吸油不足
|
滤网器内滤网上附有垃圾或油量不足
|
拧下12序号零件,用汽油清洗网体并加满油。
|
|
7、模子安装孔裂开
|
模子项出时有侧向载荷
如:弯过的工件再弯时位置未放正
|
检查两个支承轮位置是否对称,支承轮和工件贴合处涂油,放正第二次弯曲的位置。
|
|
8、拾泵也称冒泵、回泵
|
出油阀钢球不能正常复位
|
将作用杆(15)伸出,使柱塞泵上有压力时,在手柄座(14)上用郎头敲击几下即可使阀球复位。
|
公司名称:济宁鑫隆工矿机械设备厂
联系人 :马丽
电 话:0537-2882669
手机号 : 15053718071
Q Q:1343717958
地 址:山东省济宁市市中区王母阁路168号
网 址:http://www.jnxinlong.com/


 服务项目