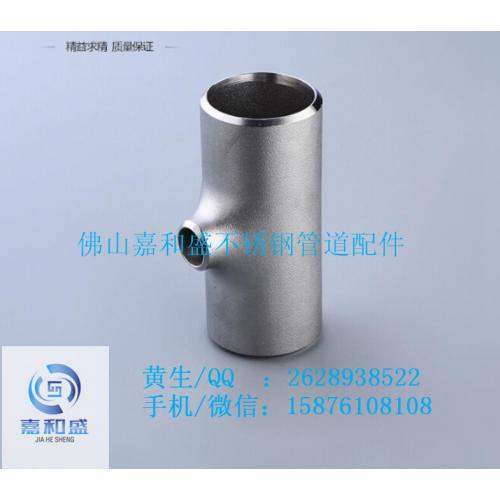
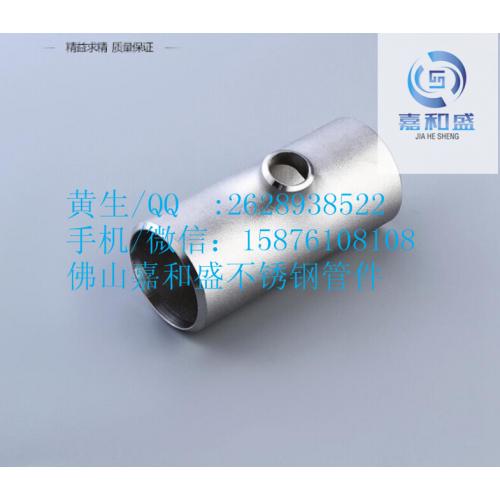
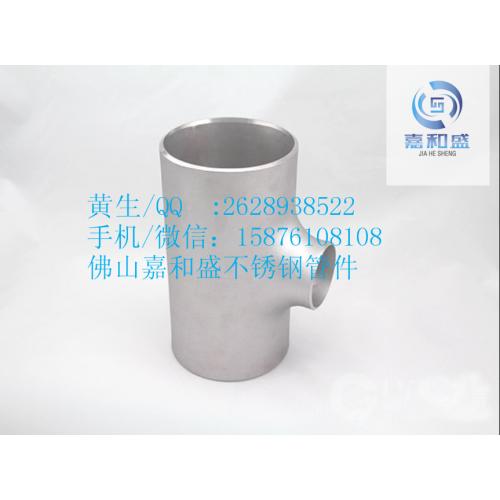
三通热压成形是将大于三通直径的管坯,压扁约至三通直径的尺寸,
冷拔三通
在拉伸支管的部位开一个孔;管坯经加热,放入成形模中,并在管坯内装入拉伸支管的冲模;在压力的作用下管坯被径向压缩,在径向压缩的过程中金属向支管方向流动并在冲模的拉伸下形成支管。整个过程是通过管坯的径向压缩和支管部位的拉伸过程而成形。与液压胀形三通不同的是,热压三通支管的金属是由管坯的径向运动进行补偿的,所以也称为径向补偿工艺。
由于采用加热后压制三通,材料成形所需要的设备吨位降低。热压三通对材料的适应性较宽,适用于低碳钢、合金钢、不锈钢的材料;特别是大直径和管壁偏厚的三通,通常采用这种成形工艺。
焊接三通一般分为等径三通,异径三通,材料有碳钢,合金钢和不锈钢。
焊接三通就是一段主管加上一个小的分支管,显然,两个大的尺寸是主管,中间接出来的小尺寸就是支管. 在纯氧管线中,一般是有压力的,这时氧的活性更大;如使用焊接三通,只要管内杂物在随氧气流移动时,因管径变化,流速产生变化可能引起杂物与管子的碰撞产用火源或者因流速变化产用的静电放电,都可能引起纯氧管的着火。
焊接三通被广泛用石油、航天制药、化工、冶金、电力、军工、工程配套等工业管道上。
在生产工艺上分两种:一种是无缝冷拔三通,另一种是有缝焊接三通。
焊接三通材质:A105 、 20# 、Q235、碳钢 、 不锈钢、合金钢;焊接三通口径DN10--100;
执行标准:
GB/T12459-2005
GB/T13401-2005
GB/T10752-1995
GB/T14383-93
HGJ514-87
DL/T695-1999
D-GD0418


 服务项目