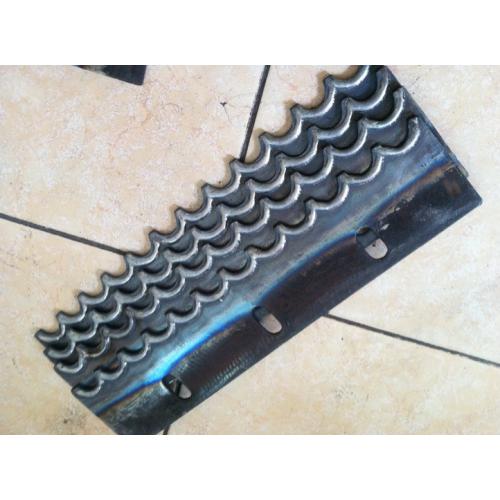
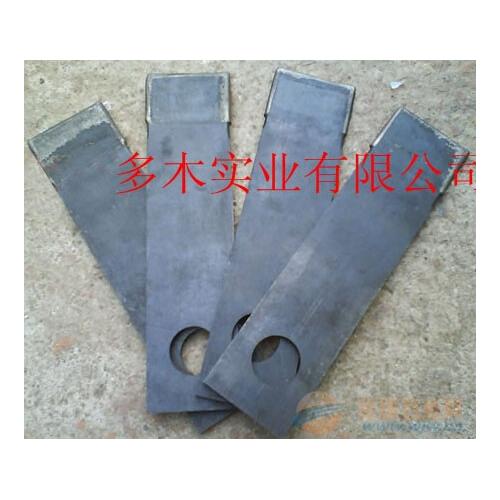
用等离子弧在低碳钢表面熔覆N i60A 镍基自熔性合金粉末, 可以获得与基体呈冶金结合的熔覆层, 熔覆层组织致密, 强韧性高, 耐磨性好。
2) 熔覆时, 氩气对工件的保护使工件在加热、冷却过程中无氧化、烧损发生; N i60A 合金的造渣、脱氧作用有效地避免了熔覆层中产生夹渣和氧化物。以上两者的联合作用使得熔覆层缺陷少, 耐磨性能好。
3 ) 在本试验条件下, 获得性能优良的氩弧熔覆N i60A 合金层的工艺规范为: 电流 150 A , 电压 10 V , 直流正接, 搭接烧熔, 保温缓冷。
4) 氩弧熔覆N i60A 合金成本低、熔覆层质量高, 可以用于农机刀具工作表面的耐磨强化处理, 可以用于农机刀具的制造及再制造。
九、等离子弧熔覆堆焊的工作原理及技术优势
工作原理:等离子粉末堆焊是以等离子弧作为热源,应用等离子弧产生的高温将合金粉末与基体表面迅速加热并一起熔化、混合、扩散、凝固,等离子束离开后自激冷却,形成一层高性能的合金层,从而实现零件表面的强化与硬化的堆焊工艺,由于等离子弧具有电弧温度高、传热率大、稳定性好,熔深可控性强,通过调节相关的堆焊参数,可对堆焊层的厚度、宽度、硬度在一定范围内自由调整。等离子粉末堆焊后基体材料和堆焊材料之间形成融合界面,结合强度高;堆焊层组织致密,耐蚀及耐磨性好;基体材料与堆焊材料的稀释减少,材料特性变化小;利用粉末作为堆焊材料可提高合金设计的选择性,特别是能够顺利堆焊难熔材料,提高工件的耐磨、耐高温、耐腐蚀性。
技术优势:
1、堆焊熔覆合金层与工件基体呈冶金结合,结合强度高;
2、堆焊熔覆速度快,低稀释率;等离子弧堆焊的稀释率可控制在5%一10%,或更低。
3、堆焊层组织致密,成型美观;堆焊过程易实现机械化、自动化;
4、可在锈蚀及油污的金属零件表面不经复杂的前处理工艺,直接进行等离子堆焊;
5、与其他等离子喷焊相比设备构造简单,节能易操作,维修维护容易;
6、等离子弧温度高、能量集中、稳定性好,在工件上引起的残余应力和变形小。
7、可控性好。可以通过改变功率、改变气体的种类、流量及喷嘴的结构尺寸来调节等离子弧的气氛、温度等电弧参数,从而实现高效自动化生产,提高劳动生产率。
8、使用材料范围广。堆焊合金粉末作为熔敷材料,不受铸造、轧制、拔丝等加工工艺的限制,可依据不同性能要求配置不同成分的合金粉末,特别适用于那些难于制丝但是易于制粉的硬质耐磨合金,以获得所需性能的堆焊层。


 服务项目