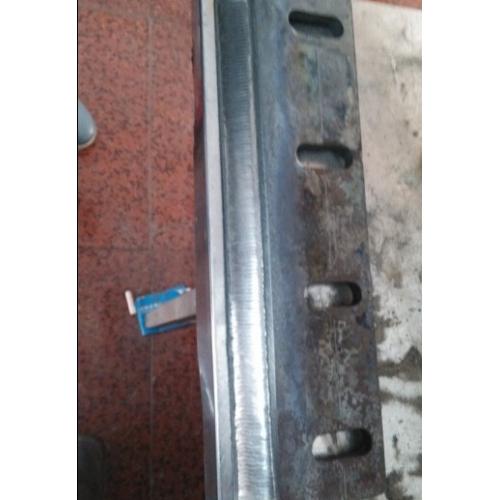
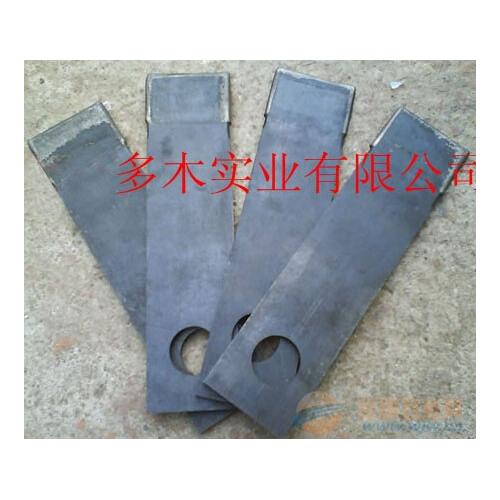
引言:农业机械的工作环境都比较恶劣, 许多农机部件。在使用过程中均遭受不同程度的磨损侵害。 农机中的犁铧、耙片、锄铲、旋耕机刀片、根茬粉碎还田机刀片等。破茬碎土刀具, 工作时长期与土壤、砂石、秸秆、根茬等直接接触, 因遭受剧烈的冲击和摩擦而造成磨损。据统计大约有 80% 以上农机刀具失效是由磨损造成的。 据报道, 一般小麦根茬粉碎还田机械的单刀作业面积仅为 70 hm 2 左右, 而玉米根茬粉碎还田机械的单刀作业面积仅为 40 hm 2 左右。严重磨损的刀具不仅使作业质量变差, 而且使油耗、阻力和功耗显著增高, 从而增加了作业成本 。所以, 很有必要对刀具进行强化, 这对延长刀具使用寿命, 减少换刀次数, 提高作业效率具有重要意义。
在众多的金属材料表面改性处理技术中, 熔覆处理技术具有熔覆层厚、熔覆层质量高、熔覆层成分可调等优点, 在很大程度上适合于处理耐磨性要求较高的工作
表面。 近年来, 对激光熔覆的研究是金属材料表面改性处理的一个研究热点, 与此同时, 用高频感应、电子束等做热源的熔覆方法也不断出现。 但目前对等离子弧作为热源进行熔覆的研究尚少。等离子弧具有热量集中、能量密度高、灵活性高等优点, 其能流密度虽远不如激光束高, 但其热量足以使各类材料熔化, 因此利用等离子弧实现熔覆不失为另一种有效的熔覆处理技术。镍基自熔性合金以其优良的耐磨性而在表面强化领域中广泛应用, 是表面技术中***早实现系列和商品化的粉末之一。 对该类材料, 一般选用热喷涂工艺进行耐磨层的制备。但该工艺存在耐磨层厚度小且易产生裂纹和剥落、材料损耗大、成本高等缺点。 为此, 本文就等离子弧熔覆N i60 熔覆层的组织、性能及耐磨性进行了研究, 研究成果可为农机刀具的制造和再制造提供实践参考。
一、实验方法:先用稀盐酸去除试样表面的铁锈, 然后用70 80℃~的N aO H 碱液煮洗试样 5 m in 以除去试样表面的油污,***后用蒸馏水冲洗试样并用风机吹干。用水玻璃将合金粉末调成糊状, 采用预置法将调配好的熔覆合金粉均匀地粘涂在经除油除锈的试样表面, 涂层厚度为1 mm 左右。 将涂覆后的试样置于烘箱中, 从室温缓慢加热升温至 200℃并保温3 h 烘干。在电流90 A , 电压18 V 的等离子弧热源下进行熔覆, 为保证电弧较稳定、熔化效率高、熔层深而窄、工件收缩应力和应变小, 等离子弧采用直流正接进行搭接烧熔; 为避免因冷却速度过快而造成熔覆层产生裂纹, 熔覆结束后将工件放入保温箱中缓冷至室温。用平面磨床将试样熔覆层磨光至R a 1. 6 um 。制样后, 用金相显微镜观察熔覆层界面结合状况和显微组织。用HD 9245 型硬度计测量熔覆层显微硬度和洛氏硬度。熔覆层磨损试验在M PX 2200 盘销式磨损试验机进行。为了考察熔覆层相对于目前常用的农机刀具材料 65 M n 的耐磨性, 柱销选用 830℃淬火和540℃回火的65 M n 钢。试验时用载荷为50 g 的压力将柱销压在试样上, 在1120 r m in 的转速下进行无润滑干摩擦磨损试验。每隔2 h 用T G328A 光电分析天平 ( 精度为 0. 1 m g ) 称重, 称重前先将试样用清水冲洗,再用无水酒精清洗, ***后用***清洗, 并用吹风机吹干。纪录所有试验数据并计算累积磨损量和平均磨损量, 试验共进行 12 h。
二、试验结果与讨论:熔覆层与基体的结合状态分析熔覆层与基体结合状况的金相图。可以看出基体表面、熔合区、熔覆层三者之间晶界连续, 结合良好。这说明熔覆层与基体的结合为冶金结合。这种冶金结合是由于N i60A 合金熔点低, 自熔性好, 且等离子弧热源足以将涂层与基体熔化, 从而形成冶金结合的熔覆层。


 服务项目